Quando una lamiera viene tagliata, il risultato non dipende soltanto dalla potenza del laser o dalla precisione della macchina. Anche il modo in cui i pezzi vengono disposti sulla lastra può cambiare molto il consumo di materiale, i tempi di lavorazione e il costo finale. In questa guida chiarisco il significato del nesting, come funziona nella lavorazione della lamiera, quali parametri considera e quali errori evitare per ottenere un piano di taglio davvero efficiente.
Il nesting trasforma una lastra in un piano di taglio più efficiente
- Definizione: è la disposizione ottimizzata dei pezzi su una lamiera prima del taglio.
- Obiettivo: ridurre sfridi, tempi macchina e consumo di materia prima.
- Variabili: geometria dei pezzi, quantità, spessore, materiale, verso di laminazione e tecnologia di taglio.
- Risultato: più componenti ottenuti dalla stessa lastra, senza compromettere qualità e sicurezza.
- Limite principale: il layout più compatto non è sempre quello più conveniente da produrre.
Che cosa significa nesting nella lavorazione della lamiera
In ambito industriale, il nesting è il processo di posizionamento dei pezzi su una lastra per utilizzare la superficie disponibile nel modo più razionale possibile. Il software o l’operatore crea uno schema di taglio collocando sagome, fori e profili all’interno del formato della lamiera, mantenendo le distanze necessarie tra i componenti e dal bordo.
Il termine deriva dall’idea di inserire le forme una dentro l’altra, come elementi che occupano ogni spazio utile. Nella pratica, però, non si tratta semplicemente di mettere i pezzi il più vicino possibile. Il calcolo deve rispettare vincoli meccanici, termici e produttivi, altrimenti un piano apparentemente economico può generare deformazioni, collisioni o pezzi difficili da separare.
Il nesting viene utilizzato soprattutto con taglio laser, punzonatura, plasma, ossitaglio e waterjet. Lo stesso principio può riguardare acciaio al carbonio, inox, alluminio e altri materiali piani, ma le regole cambiano in base a spessore, sensibilità al calore, finitura richiesta e tecnologia impiegata.
Come si costruisce un piano di taglio ottimizzato
Il punto di partenza è il modello digitale dei componenti, spesso in formato CAD o DXF. Il sistema riceve la geometria, le quantità richieste, il formato delle lamiere disponibili e i parametri della macchina, poi cerca una disposizione che bilanci utilizzo del materiale e praticità di produzione.
Dalla geometria alla disposizione dei pezzi
Un algoritmo può ruotare e spostare le sagome, purché le rotazioni siano consentite. Alcuni pezzi, infatti, devono seguire una direzione precisa per rispettare il verso di laminazione, l’aspetto superficiale o il successivo processo di piegatura.
Il programma considera anche la distanza minima tra i profili, chiamata spesso interspazio di taglio. Questo valore serve a evitare che il calore deformi la lamiera o che il taglio di un pezzo comprometta quello vicino. La distanza effettiva dipende dal materiale, dallo spessore e dal metodo di lavorazione.
Margini, sfrido e residui riutilizzabili
Una parte della lastra non può essere occupata dai pezzi. Servono margini per il bloccaggio, zone di sicurezza e talvolta aree che la macchina non può raggiungere con continuità. Il materiale rimasto può diventare sfrido non recuperabile oppure un residuo utile per ordini futuri.
Questo è un punto che spesso viene sottovalutato. Un residuo rettangolare di dimensioni adatte può avere ancora un valore produttivo, mentre piccoli frammenti irregolari difficilmente saranno riutilizzati. Per questo considero più utile valutare il materiale realmente recuperabile e non solo la percentuale teorica di superficie occupata.
Ordine di taglio e sicurezza della macchina
Il nesting non definisce soltanto dove si trovano i pezzi, ma può influenzare anche l’ordine delle lavorazioni. Il percorso deve limitare spostamenti inutili, accumulo di calore e rischio di ribaltamento dei componenti già tagliati.
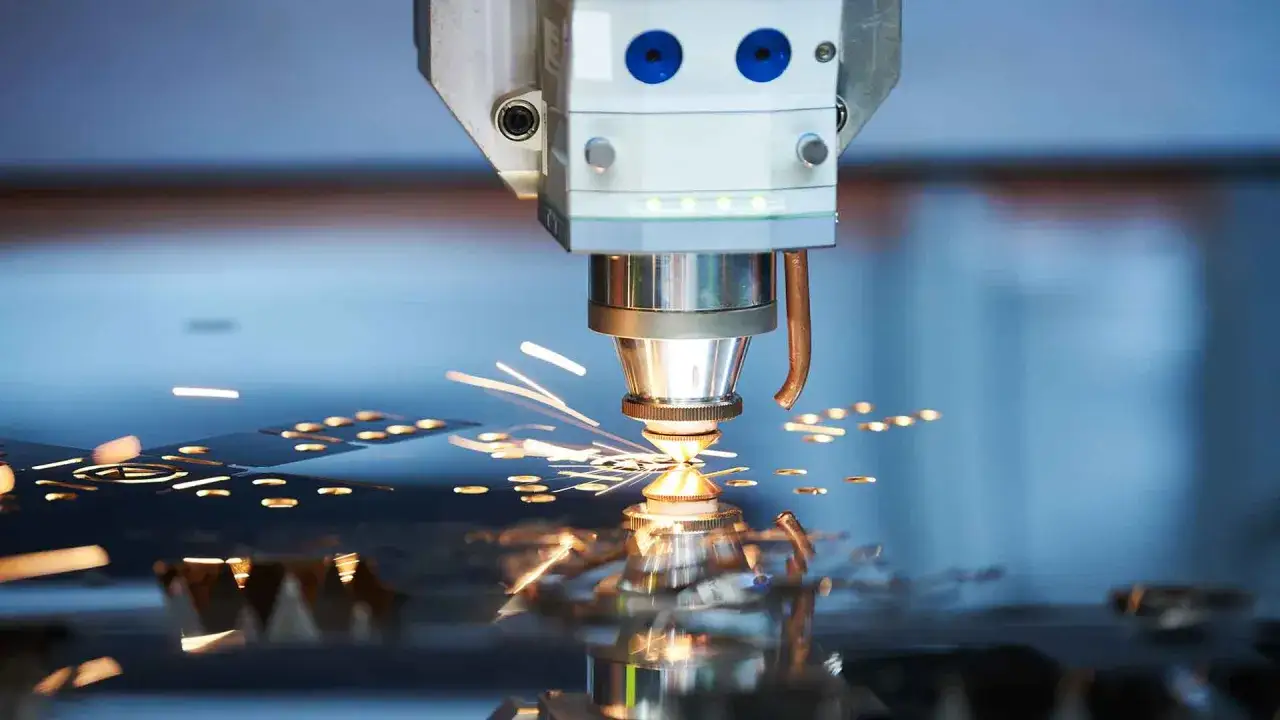
Nel taglio laser, per esempio, si possono ottimizzare i punti di innesco, le traiettorie e, quando la geometria lo consente, il taglio di lati comuni. Quest’ultima tecnica riduce il numero di passaggi, ma va usata con cautela perché può rendere più difficile la separazione dei pezzi o trasferire calore da un componente all’altro.
Quali parametri fanno davvero la differenza
Un buon risultato nasce dalla combinazione di diversi fattori. La sola vicinanza tra le sagome non basta, perché ogni scelta geometrica può avere conseguenze sulla qualità del bordo, sulla deformazione e sul tempo di ciclo.
| Parametro | Perché conta | Possibile conseguenza di una scelta errata |
|---|---|---|
| Materiale | Determina comportamento termico, peso e qualità del taglio | Deformazioni, bave o parametri di taglio non corretti |
| Spessore | Influenza distanza tra pezzi, velocità e tecnologia utilizzabile | Taglio incompleto o perdita di precisione |
| Verso di laminazione | Può essere importante per piega, estetica e comportamento meccanico | Crepe, differenze visive o pieghe non uniformi |
| Quantità dei pezzi | Permette di combinare ordini e riempire meglio la lastra | Più sfrido o necessità di usare più fogli |
| Margine e interspazio | Proteggono il taglio e facilitano la separazione | Collisioni, surriscaldamento o pezzi deformati |
Anche le forme incidono molto. Profili rettangolari semplici si accostano con facilità, mentre sagome irregolari, anelli, staffe e componenti con molti fori richiedono più tentativi. In questi casi un algoritmo evoluto può trovare combinazioni che a occhio non emergono, ma il risultato deve sempre essere controllato da chi conosce la macchina e il processo.
Perché il nesting riduce costi e tempi
Il vantaggio più immediato è la riduzione della materia prima consumata. Se una lastra misura 1500 x 3000 mm, la sua superficie è pari a 4,5 m². Inserire su quel formato più componenti utili significa distribuire il costo della lamiera su un numero maggiore di pezzi, purché il layout resti compatibile con il ciclo produttivo.
Il risparmio non riguarda solo il metallo. Un piano ben costruito può ridurre il numero di sfondamenti, la lunghezza complessiva del percorso e i cambi di lavorazione. In questo modo diminuiscono anche tempo macchina, consumo degli ugelli e usura dei componenti.
Un altro vantaggio è la maggiore prevedibilità del preventivo. Conoscendo area occupata, numero di lastre, peso del materiale e tempo stimato di taglio, si può calcolare il costo del lotto con più precisione. Il nesting non elimina ogni variabile, ma rende il processo meno dipendente da valutazioni approssimative.
Leggi anche: Disegno di piega lamiera - Evita errori e produci meglio
Un esempio pratico
Immaginiamo di dover produrre 40 staffe, 20 piastre e 10 carter in acciaio inox. Inserire ogni articolo su una lastra separata può semplificare la programmazione, ma spesso lascia ampie zone inutilizzate. Un nesting misto può combinare quantità e forme diverse, sfruttando gli spazi tra i pezzi più grandi.
La scelta migliore non è automaticamente quella con la percentuale di utilizzo più alta. Se il piano richiede molti movimenti, crea residui difficili da rimuovere o concentra troppo calore in una zona, il guadagno teorico può trasformarsi in un costo operativo. Io considero valido un nesting quando migliora insieme resa del materiale, stabilità del taglio e facilità di gestione.
Nesting manuale o automatico
Il posizionamento manuale può essere sufficiente per pochi pezzi semplici, soprattutto quando l’operatore conosce bene la produzione e deve rispettare vincoli visivi o funzionali molto specifici. È flessibile, ma dipende dall’esperienza e diventa lento quando aumentano le geometrie o le quantità.
Il nesting automatico usa algoritmi che valutano numerose combinazioni in tempi brevi. Può gestire priorità diverse, come minimizzare lo sfrido, ridurre il percorso di taglio oppure raggruppare ordini con lo stesso materiale e spessore. Il vantaggio cresce soprattutto con lotti vari e forme complesse.
| Approccio | Punti di forza | Limiti |
|---|---|---|
| Manuale | Controllo diretto e grande flessibilità | Richiede tempo e può produrre risultati disomogenei |
| Automatico | Rapido confronto tra molte disposizioni | Deve essere configurato con parametri realistici |
| Ibrido | Unisce calcolo software e giudizio dell’operatore | Richiede una verifica finale prima di inviare il programma alla macchina |
Per la maggior parte delle officine, la soluzione più solida è quella ibrida. Il software propone il layout, mentre il tecnico verifica orientamento, ponticelli, punti di presa, ordine di taglio e compatibilità con il reparto di piegatura.
Gli errori che rendono inefficiente un nesting
Il primo errore è puntare soltanto alla massima percentuale di utilizzo della lamiera. Un piano troppo fitto può aumentare il rischio di deformazioni, rendere difficoltosa l’estrazione dei pezzi e creare instabilità quando la lastra perde rigidità durante il taglio.
Un secondo problema nasce dall’uso di dati incompleti. Se nel file CAD mancano informazioni su quantità, verso di laminazione, tolleranze o zone da non tagliare, il programma può generare una disposizione geometricamente corretta ma inadatta alla produzione reale.
Bisogna fare attenzione anche ai pezzi simmetrici solo in apparenza. Una parte può sembrare ruotabile di 180 gradi, ma presentare una finitura superficiale, un verso di piega o una marcatura che impone un orientamento preciso.
- Ignorare il kerf, cioè la quantità di materiale asportata dal taglio.
- Ridurre troppo la distanza tra profili per recuperare pochi millimetri.
- Concentrare molti tagli ravvicinati e provocare accumulo di calore.
- Non considerare pinze, supporti, griglie e zone non raggiungibili dalla macchina.
- Confondere lo sfrido totale con il residuo realmente riutilizzabile.
Prima della produzione conviene simulare il programma e verificare il piano con il responsabile macchina. Una revisione di pochi minuti può evitare il rifacimento di una lastra intera, soprattutto quando si lavora con materiali costosi o spessori elevati.
Come valutare se il risultato è davvero buono
La percentuale di utilizzo si calcola confrontando l’area dei pezzi con l’area disponibile della lastra. È un indicatore utile, ma non deve essere letto da solo. Per una valutazione completa guarderei almeno resa del materiale, tempo di taglio, numero di sfondamenti, facilità di scarico e qualità dei bordi.
Un piano con utilizzo dell’82% può essere più conveniente di uno all’85% se riduce sensibilmente il tempo macchina o permette di recuperare un residuo grande e regolare. Allo stesso modo, un layout leggermente meno compatto può essere preferibile quando protegge una finitura superficiale delicata o semplifica la piegatura successiva.
La scelta dipende quindi dall’obiettivo del lotto. Per grandi serie si tende a privilegiare produttività e ripetibilità; per piccoli lotti misti può contare di più la flessibilità. Quando il materiale ha un costo elevato, invece, il recupero dei residui e la combinazione di ordini diventano spesso decisivi.
Dal significato del nesting alla decisione operativa
Il nesting è molto più di un semplice incastro grafico tra sagome. È un passaggio di programmazione che collega progettazione CAD, disponibilità della materia prima, tecnologia di taglio e organizzazione della produzione.
Per ottenere un risultato affidabile servono geometrie corrette, parametri realistici e una verifica umana prima del taglio. La regola che seguo è semplice: ottimizzare la lamiera senza rendere più fragile o complicato il processo. Quando materiale, tempi e qualità vengono valutati insieme, il piano di taglio diventa uno strumento concreto per produrre meglio, non soltanto per lasciare meno vuoti sulla lastra.