Quando una linea automatica si ferma, non basta sapere scrivere codice: bisogna capire sensori, motori, sicurezza e processo produttivo. In questo articolo chiarisco che cosa fa un programmatore plc, quali competenze servono, come si entra nel settore metalmeccanico, quali strumenti si usano e quali prospettive economiche offre il ruolo.
Il profilo che unisce software, macchine e produzione
- Ruolo tecnico dedicato allo sviluppo, al collaudo e alla manutenzione dei sistemi di automazione.
- Competenze essenziali in elettrotecnica, meccanica, programmazione PLC, HMI e reti industriali.
- Formazione utile attraverso diploma tecnico, ITS, laurea o esperienza pratica in impiantistica e manutenzione.
- Attività frequenti come debug, avviamento presso il cliente, diagnostica e assistenza agli operatori.
- Retribuzione variabile in base a esperienza, settore, responsabilità e disponibilità alle trasferte.
Che cosa fa davvero chi programma i PLC
Il PLC è il computer industriale che riceve i segnali dai sensori e comanda attuatori, motori, valvole, cilindri pneumatici e robot. Il tecnico che lo programma trasforma il funzionamento desiderato della macchina in una logica eseguibile, verificando che ogni movimento avvenga nel momento giusto e nelle condizioni corrette.
Il lavoro non consiste semplicemente nello scrivere righe di codice. Una parte importante riguarda l’analisi del ciclo macchina, la lettura degli schemi elettrici, la configurazione dell’hardware e la verifica dei segnali di ingresso e uscita. L’Atlante Lavoro di INAPP include infatti anche installazione, cablaggio, collaudo, manutenzione e formazione degli operatori tra le attività del profilo.
Dalla progettazione all’avviamento
In un’azienda metalmeccanica il professionista può seguire l’intero progetto oppure occuparsi di una sola fase. Di solito il percorso comprende:
- analisi delle specifiche della macchina o della linea;
- definizione della struttura del programma e delle sequenze operative;
- configurazione del PLC, dei moduli I/O e delle reti industriali;
- sviluppo delle schermate HMI per l’operatore;
- test in ufficio e simulazione degli stati anomali;
- collaudo elettrico e funzionale;
- messa in servizio presso il cliente e formazione del personale.
La differenza tra un programma che “funziona” e uno davvero industriale sta nella gestione degli errori. Un buon software deve prevedere arresti sicuri, allarmi comprensibili, riavvii controllati e diagnostica sufficiente per ridurre i tempi di fermo.
Le competenze che fanno la differenza in officina
La programmazione è solo uno dei pilastri. Per lavorare bene bisogna comprendere il comportamento fisico della macchina, perché un errore attribuito al software può dipendere da un sensore regolato male, da un cilindro usurato o da un cablaggio difettoso.
Programmazione e ambienti di sviluppo
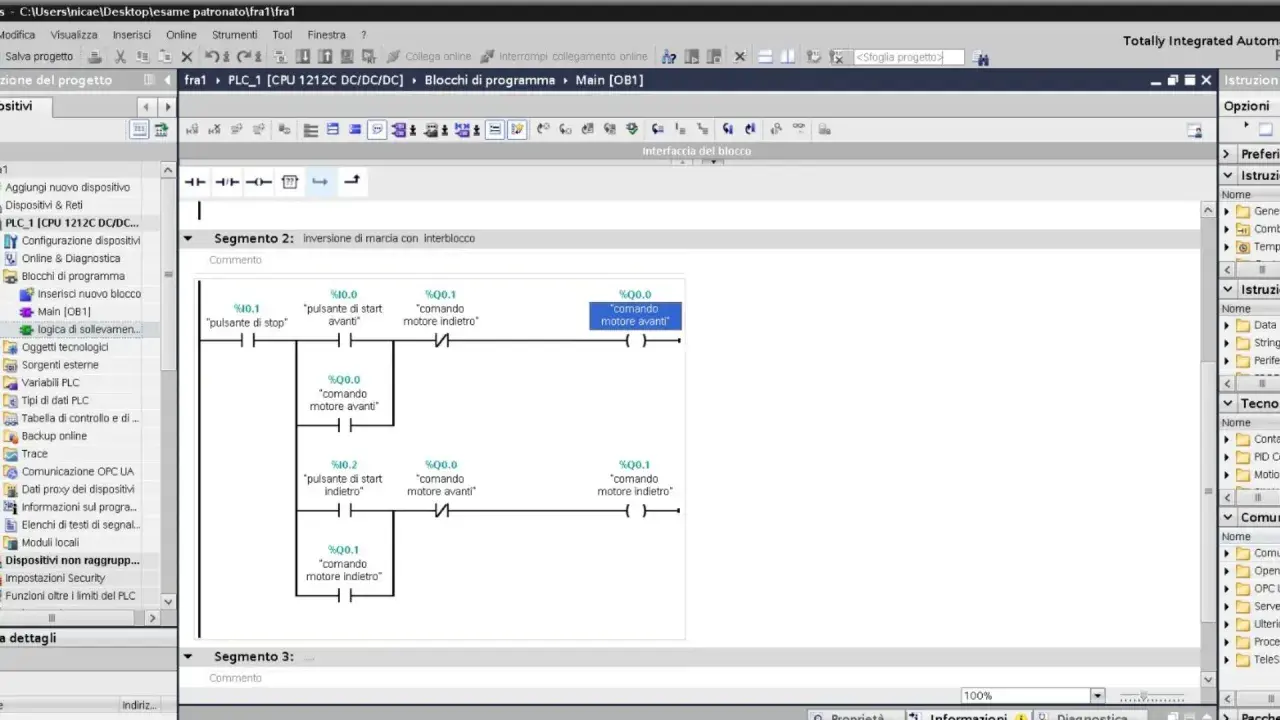
I linguaggi più comuni sono Ladder, simile agli schemi a relè, e Structured Text, più adatto a calcoli, funzioni e strutture logiche complesse. In alcuni impianti si incontrano anche Function Block Diagram e Sequential Function Chart, utili per rappresentare blocchi funzionali e sequenze.
Tra gli ambienti più richiesti compaiono Siemens TIA Portal, Rockwell Studio 5000, Schneider EcoStruxure, Beckhoff TwinCAT e piattaforme Omron. Non serve conoscere tutto subito. A mio giudizio è più utile padroneggiare bene un ecosistema, imparando nello stesso tempo i concetti trasferibili tra marche diverse.
HMI, reti e diagnostica
L’HMI è l’interfaccia attraverso cui l’operatore avvia la macchina, modifica i parametri e legge gli allarmi. Una schermata confusa può rallentare la produzione quanto un errore di programma, quindi servono messaggi chiari, livelli di accesso e indicazioni utili per il ripristino.
Diventano sempre più importanti anche le reti come Profinet, Profibus, Ethernet/IP e Modbus TCP. Conoscere indirizzi, topologie, diagnostica e scambio dati permette di collegare PLC, inverter, robot, pannelli operatore e sistemi di supervisione senza procedere per tentativi.
Competenze trasversali
- lettura di schemi elettrici e pneumatici;
- basi di meccanica, sensoristica e azionamenti;
- conoscenza della sicurezza funzionale delle macchine;
- inglese tecnico per manuali e assistenza dei costruttori;
- capacità di documentare modifiche e versioni del software;
- problem solving durante collaudi e fermi produttivi.
Il punto che molti sottovalutano è la comunicazione. Durante un avviamento si lavora con elettricisti, progettisti, manutentori, responsabili di produzione e cliente finale. Saper spiegare una causa tecnica in modo semplice è una competenza professionale, non un dettaglio.
Come si svolge una giornata di lavoro
Le attività cambiano molto in base all’azienda. In un costruttore di macchine si può passare dalla scrivania al banco prova e poi alla trasferta; in una fabbrica il focus è spesso la continuità produttiva, con interventi rapidi e miglioramenti graduali sugli impianti esistenti.
| Contesto | Attività prevalenti | Impegno caratteristico |
|---|---|---|
| Costruttore di macchine | Sviluppo PLC, HMI, simulazione e collaudo | Rispetto delle specifiche e delle scadenze di progetto |
| Impianto produttivo | Manutenzione, diagnostica e ottimizzazione | Riduzione dei tempi di fermo |
| System integrator | Integrazione tra macchine, robot e supervisione | Coordinamento tra tecnologie e fornitori |
| Commissioning | Avviamento e assistenza presso il cliente | Trasferte, orari flessibili e gestione degli imprevisti |
La trasferta non è automatica, ma negli annunci per macchine automatiche e linee internazionali è frequente. Un’offerta analizzata nel 2026 per Torino indicava trasferte per circa il 50-75% del tempo lavorativo, insieme a sviluppo con TIA Portal, collaudo, debug e formazione degli operatori.
Prima di accettare una posizione chiederei sempre quante settimane all’anno si trascorrono fuori sede, come vengono pagate le trasferte, chi sostiene gli straordinari e quanto supporto è previsto durante il commissioning. Un ruolo con molti viaggi può offrire una crescita veloce, ma non è adatto a chi cerca orari e luogo di lavoro completamente stabili.
Il percorso per entrare nella professione
La strada più diretta parte da un diploma in elettronica, elettrotecnica, meccatronica o informatica. Un percorso ITS nell’automazione può accelerare l’ingresso perché combina laboratorio, software industriale e tirocinio in azienda. La laurea in ingegneria dell’automazione, elettrica, elettronica o meccanica diventa più utile quando si punta a progettazione, coordinamento e sistemi complessi.
Non considero però la laurea una condizione indispensabile per iniziare. Un tecnico con esperienza in manutenzione elettrica, quadri o avviamento può costruire competenze solide partendo da piccoli impianti e imparando a leggere il processo prima ancora del linguaggio di programmazione.
Leggi anche: Operatore Meccanico - Cosa fa davvero e come iniziare?
Un piano pratico per i primi mesi
- studiare ingressi, uscite, temporizzatori, contatori, allarmi e sequenze;
- imparare un ambiente di sviluppo diffuso nella propria zona;
- realizzare un progetto dimostrabile, anche con simulatore o PLC didattico;
- esercitarsi nella lettura di schemi elettrici e manuali tecnici;
- cercare tirocinio o affiancamento in collaudo, manutenzione o automazione;
- documentare ogni progetto con descrizione del ciclo, struttura del codice e test eseguiti.
Nel curriculum non scriverei soltanto “conoscenza PLC”. Indicherei piattaforma, linguaggi, HMI, reti, tipo di macchine e attività svolte. La frase “debug e messa in servizio di una linea con inverter e asse servo” comunica molto più di un elenco generico di software.
Stipendio, crescita e condizioni da valutare
La retribuzione dipende da area geografica, contratto, autonomia e responsabilità. Come riferimento indicativo, Indeed riporta per il mercato italiano una media vicina a 34.000-36.000 euro lordi annui, mentre profili esperti possono superare i 45.000 euro. Sono valori orientativi, non una promessa: il livello reale cambia sensibilmente tra piccola officina, azienda internazionale e attività di commissioning.
Le trasferte possono aumentare il valore complessivo dell’offerta attraverso indennità, diaria, straordinari, auto aziendale o alloggio. Devono però essere valutate separatamente dalla RAL, perché una cifra più alta può nascondere un carico di viaggio molto intenso e una disponibilità richiesta nei fine settimana.
| Fase professionale | Possibile posizionamento | Priorità di crescita |
|---|---|---|
| Junior | Supporto a sviluppo, test e manutenzione | Fondamenti elettrici e autonomia nel debug |
| Intermedio | Sviluppo completo di macchine o isole | Architettura software, HMI e reti |
| Senior | Avviamenti complessi e gestione tecnica | Standardizzazione, sicurezza e coordinamento |
| Responsabile automazione | Scelte tecnologiche e supervisione dei progetti | Budget, persone, fornitori e tempi |
La crescita non passa solo dall’imparare nuovi marchi. A fare davvero la differenza sono la capacità di progettare codice riutilizzabile, mantenere una documentazione ordinata e lasciare una macchina comprensibile a chi dovrà occuparsene dopo di noi.
Il criterio più utile per capire se fa per te
Questa professione è adatta a chi ama vedere un risultato concreto del proprio lavoro, ragionare per cause ed effetti e stare vicino alle macchine. È meno adatta a chi desidera un’attività esclusivamente informatica, senza cablaggi, rumore, avviamenti o confronto diretto con la produzione.
Prima di scegliere un corso o un’offerta controllerei tre elementi: quanto si programma davvero, quanto tempo si passa in trasferta e quale affiancamento riceve una persona junior. Se questi aspetti sono chiari, il ruolo può diventare una base molto solida per crescere nell’automazione industriale, nella robotica o nella progettazione di linee metalmeccaniche.