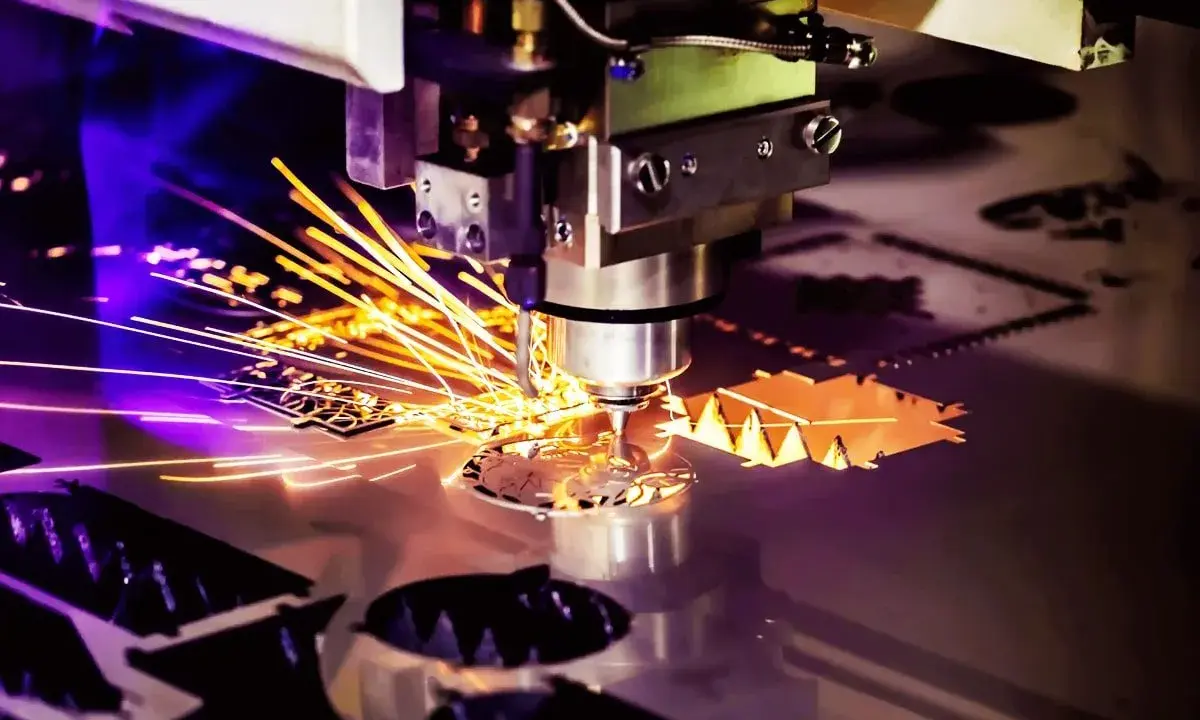
Quando una lamiera deve diventare un componente preciso, ripetibile e pronto per le lavorazioni successive, la scelta del processo incide su tempi, costi e qualità finale. Il taglio laser permette di separare acciaio, inox, alluminio e altri metalli con un fascio concentrato, riducendo bave e deformazioni. Qui chiarisco come funziona, quali materiali e gas si usano, dove trova applicazione e come valutare correttamente una macchina o un servizio conto terzi.
La scelta della tecnologia dipende da materiale, spessore e produttività
- Precisione: il fascio concentrato consente geometrie complesse e tolleranze strette.
- Materiali: acciaio al carbonio, inox, alluminio, ottone e rame richiedono parametri diversi.
- Gas di assistenza: ossigeno, azoto e aria influenzano velocità, colore e qualità del bordo.
- Laser a fibra: oggi è spesso la soluzione più efficiente per lamiere metalliche sottili e medie.
- Limiti: lo spessore massimo dipende da potenza, lega, formato e qualità richiesta.
Come funziona il taglio dei metalli con il laser
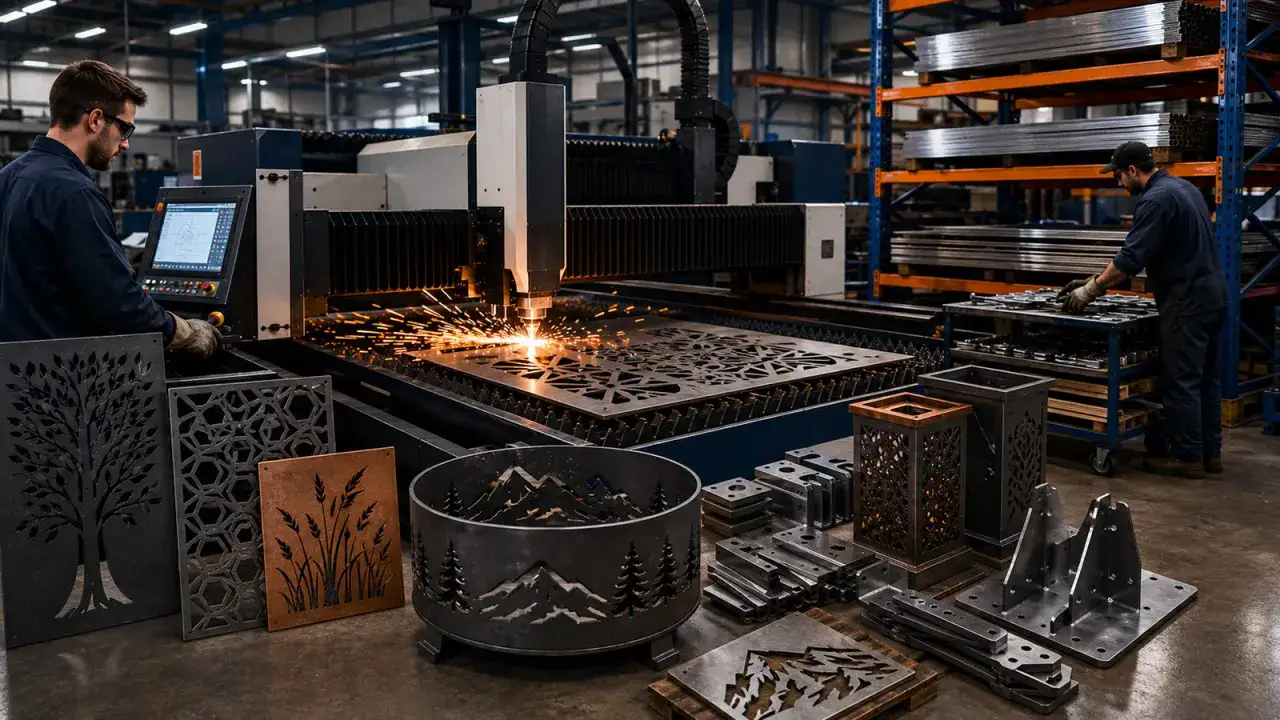
Il principio è semplice da descrivere, ma molto preciso da controllare. Una sorgente genera un fascio luminoso che viene concentrato sulla superficie del metallo attraverso una testa di taglio. L’energia fonde o vaporizza localmente il materiale, mentre un getto di gas di assistenza espelle il metallo fuso dalla fessura.
La testa segue un disegno digitale importato nel controllo numerico della macchina. Prima del ciclo, il software ottimizza il nesting, cioè la disposizione dei pezzi sulla lamiera, con l’obiettivo di ridurre il materiale inutilizzato. In produzioni ripetitive, questa fase può incidere quasi quanto la velocità nominale del laser.
Dal file CAD al pezzo finito
- Si verifica il disegno, controllando scale, raggi, fori e compensazioni.
- Il software prepara il percorso utensile e dispone i pezzi sulla lamiera.
- La macchina imposta potenza, velocità, fuoco, pressione e tipo di gas.
- Il fascio esegue il piercing iniziale e segue il profilo programmato.
- L’operatore controlla bordo, planarità, dimensioni e presenza di eventuali bave.
Il punto di fuoco è la posizione in cui il fascio raggiunge la massima concentrazione. Un’impostazione errata può causare striature, eccesso di bava o perdita di precisione, anche quando la potenza della sorgente è più che sufficiente.
La zona termicamente alterata resta generalmente ridotta rispetto a processi più aggressivi. Questo non significa che il calore sia irrilevante: su spessori elevati, pezzi lunghi o geometrie molto ravvicinate può provocare deformazioni e tensioni residue.
Materiali, sorgenti e gas fanno la differenza
Non esiste un parametro universale per tutti i metalli. La stessa potenza può dare risultati eccellenti su acciaio dolce e richiedere una regolazione completamente diversa su alluminio, rame o ottone. Io partirei sempre da lega, spessore e finitura richiesta, non dalla sola potenza dichiarata sulla macchina.
Laser a fibra e laser CO₂
| Tecnologia | Punti di forza | Impiego più adatto |
|---|---|---|
| Laser a fibra | Alta efficienza, manutenzione contenuta, ottima velocità sui materiali riflettenti | Lamiere sottili e medie, inox, alluminio, ottone e rame |
| Laser CO₂ | Versatilità su diversi materiali e buona qualità su alcune applicazioni di grande spessore | Impianti esistenti, lavorazioni miste e specifici cicli industriali |
Il laser a fibra è oggi molto diffuso nella lavorazione della lamiera perché trasferisce l’energia in modo efficiente e non richiede lo stesso tipo di percorso ottico dei sistemi CO₂. Tuttavia, più kilowatt non significano automaticamente un pezzo migliore: contano anche testa di taglio, ugello, controllo del fuoco, stabilità della lamiera e qualità del programma.
Il gas di assistenza
L’ossigeno favorisce una reazione esotermica e può aumentare la velocità sul normale acciaio al carbonio. Il bordo tende però a risultare ossidato, quindi potrebbe richiedere pulizia o essere meno adatto a una verniciatura immediata.
L’azoto crea un taglio più pulito e senza ossidazione significativa, soprattutto su inox e alluminio. Ha però costi di gestione maggiori e, in molti casi, richiede pressioni più elevate. L’aria compressa può essere una soluzione economica per lavorazioni non estetiche, prototipi e spessori contenuti, ma non offre sempre lo stesso livello di finitura.
Per la qualità del bordo, la scelta del gas è una decisione tecnica ed economica insieme. Un azoto molto puro può essere inutile su un componente che verrà smerigliato, mentre può diventare indispensabile per un pannello a vista o per un pezzo destinato a saldatura e verniciatura senza ossidi.
Quando conviene rispetto ad altre tecnologie
La lavorazione laser dà il meglio quando servono profili complessi, fori precisi, ripetibilità e tempi brevi di cambio formato. Non è però sempre la scelta più conveniente. Per decidere occorre confrontarla con punzonatura, plasma e ossitaglio considerando quantità, spessore, finitura e numero di operazioni successive.
| Processo | Vantaggi principali | Limiti tipici | Scenario indicato |
|---|---|---|---|
| Laser | Precisione, geometrie complesse, bassa bava | Investimento e consumi del gas | Lamiera medio-sottile e pezzi ad alto contenuto di dettaglio |
| Plasma | Buona produttività su spessori medio-alti | Kerf più ampio e minore precisione sui piccoli dettagli | Strutture, carpenteria e grandi spessori |
| Ossitaglio | Costi contenuti e capacità su acciai spessi | Calore elevato, bordo ossidato e deformazioni maggiori | Piastre spesse e componenti strutturali |
| Punzonatura | Molto efficace su grandi serie con geometrie ripetitive | Utensili dedicati e vincoli sulla forma | Produzioni ricorrenti con molte forature standard |
Secondo la norma ISO 9013, la qualità dei tagli termici può essere valutata attraverso parametri geometrici e tolleranze. La norma considera anche il taglio laser in un intervallo indicativo da 0,5 a 32 millimetri, ma questo riferimento non equivale alla capacità universale di ogni impianto.
Il costo reale comprende programmazione, movimentazione, gas, energia, ugelli, lenti protettive, manutenzione e finiture. Un preventivo apparentemente basso può diventare meno conveniente se il pezzo richiede sbavatura, rettifica o ripresa manuale. Per questo io confronto sempre il costo del componente finito, non solo il prezzo del minuto macchina.
Dove viene usato nell’industria italiana
Le applicazioni sono numerose perché il processo si adatta sia a piccoli lotti sia a produzioni automatizzate. Il vantaggio più interessante emerge quando il disegno cambia spesso: basta modificare il file e aggiornare il programma, senza realizzare uno stampo dedicato.
Meccanica e carpenteria leggera
Nella costruzione di macchinari si realizzano staffe, carter, flange, piastre, protezioni e componenti per linee automatiche. La possibilità di ottenere fori e contorni nella stessa operazione riduce assemblaggi e riprese, soprattutto quando il pezzo deve poi essere piegato.
Automotive e trasporti
Il settore utilizza il laser per prototipi, supporti, parti di carrozzeria e componenti strutturali. Qui la ripetibilità è decisiva: anche una piccola variazione sul bordo può complicare la saldatura o alterare l’accoppiamento con altri elementi.
Impianti, energia e climatizzazione
Quadri elettrici, canalizzazioni, pannelli, telai e componenti per impianti richiedono spesso molte sagome e forature. Il nesting aiuta a ridurre lo sfrido, mentre l’automazione di carico e scarico mantiene costante il flusso produttivo.
Arredo metallico e design
Per mobili, lampade, pannelli decorativi e insegne la precisione del bordo ha anche un valore estetico. In questi casi consiglio di definire prima il lato a vista, il tipo di finitura e la necessità di un bordo privo di ossidazione, perché la tecnologia da sola non corregge una specifica incompleta.
Come scegliere un servizio o una macchina senza sbagliare
La prima informazione da fornire è lo spessore reale del materiale, seguito da lega, dimensioni del foglio, quantità e tolleranze. Dire soltanto “acciaio da tagliare” non basta: un inox da 2 millimetri e una piastra in acciaio strutturale da 15 millimetri appartengono a cicli produttivi molto diversi.
Leggi anche: Come Tagliare il Ferro - Guida per Fabbri e Hobbisti
Le domande che fanno risparmiare tempo
- Qual è il materiale esatto e dispone di certificato di colata?
- Quali sono spessore minimo, massimo e tolleranza richiesta?
- Il bordo deve essere brillante, non ossidato o semplicemente funzionale?
- Il pezzo sarà piegato, saldato, verniciato o anodizzato?
- Si tratta di prototipi, piccoli lotti o produzione continua?
- Serve il taglio di lamiera piana, tubo, profilato o pezzo tridimensionale?
Un errore frequente consiste nel scegliere la potenza in base al massimo spessore dichiarato dal produttore. Io guarderei invece alla fascia di lavoro realmente utilizzata: una macchina sovradimensionata per piccoli lotti può aumentare investimento e consumi senza produrre un vantaggio concreto.
Bisogna considerare anche sicurezza e gestione dei fumi. Gli impianti chiusi, l’aspirazione corretta e la manutenzione dei filtri non sono accessori marginali, soprattutto quando si lavorano materiali verniciati, zincati o con rivestimenti superficiali.
Prima di approvare una serie, chiederei sempre un campione con il materiale definitivo. Un test di taglio permette di verificare dimensioni, rugosità, bava, ossidazione e deformazione nelle condizioni più vicine alla produzione. È una spesa minima rispetto al rischio di scoprire il problema dopo centinaia di pezzi.
La precisione comincia dalla specifica del pezzo
Un buon risultato non dipende soltanto dalla sorgente laser. Nasce dall’abbinamento tra materiale stabile, disegno preparato correttamente, parametri verificati, gas adeguato e controllo del pezzo finito.
Se il componente deve essere piegato o saldato, conviene progettare già nel CAD i raggi, le distanze minime dai bordi e la sequenza delle lavorazioni. La progettazione per il processo riduce sfrido, riprese e sorprese in officina molto più di un semplice aumento della potenza.
Per me, il criterio più affidabile resta questo: scegliere la soluzione che garantisce la qualità richiesta con il minor numero di operazioni successive. Quando il laser viene valutato insieme a nesting, automazione, gas e finitura, smette di essere soltanto un metodo di taglio e diventa una parte strategica dell’intero ciclo produttivo.