Quando due lamiere devono restare unite, la scelta del rivetto incide sulla resistenza, sulla durata e perfino sulla possibilità di intervenire in futuro. In questa guida ai tipi di rivetti confronto le principali soluzioni, dai modelli pieni a quelli ciechi, tubolari e filettati, spiegando quando usarle e quali errori evitare.
La scelta giusta dipende da accesso, materiale e funzione del giunto
- Rivetti pieni per collegamenti permanenti e molto resistenti, con accesso a entrambi i lati.
- Rivetti ciechi quando si può lavorare da un solo lato della struttura.
- Rivetti filettati per ottenere una filettatura su lamiere sottili e mantenere il giunto smontabile.
- Campo di serraggio, diametro, materiale e forma della testa devono essere compatibili con il giunto.
- Corrosione galvanica e fori dimensionati male sono tra le cause più comuni di cedimento.
Come si distinguono le principali famiglie
Un rivetto unisce due o più elementi deformando una parte del proprio corpo durante la posa. Il collegamento è in genere permanente, anche se alcuni modelli, come gli inserti filettati, permettono di avvitare e rimuovere più volte un componente.
La prima distinzione riguarda il modo in cui si forma la controtesta. Nei modelli tradizionali viene ottenuta battendo o comprimendo il gambo sul lato opposto. Nei rivetti ciechi, invece, la deformazione avviene tirando un mandrino dall’esterno, senza dover raggiungere la parte posteriore.
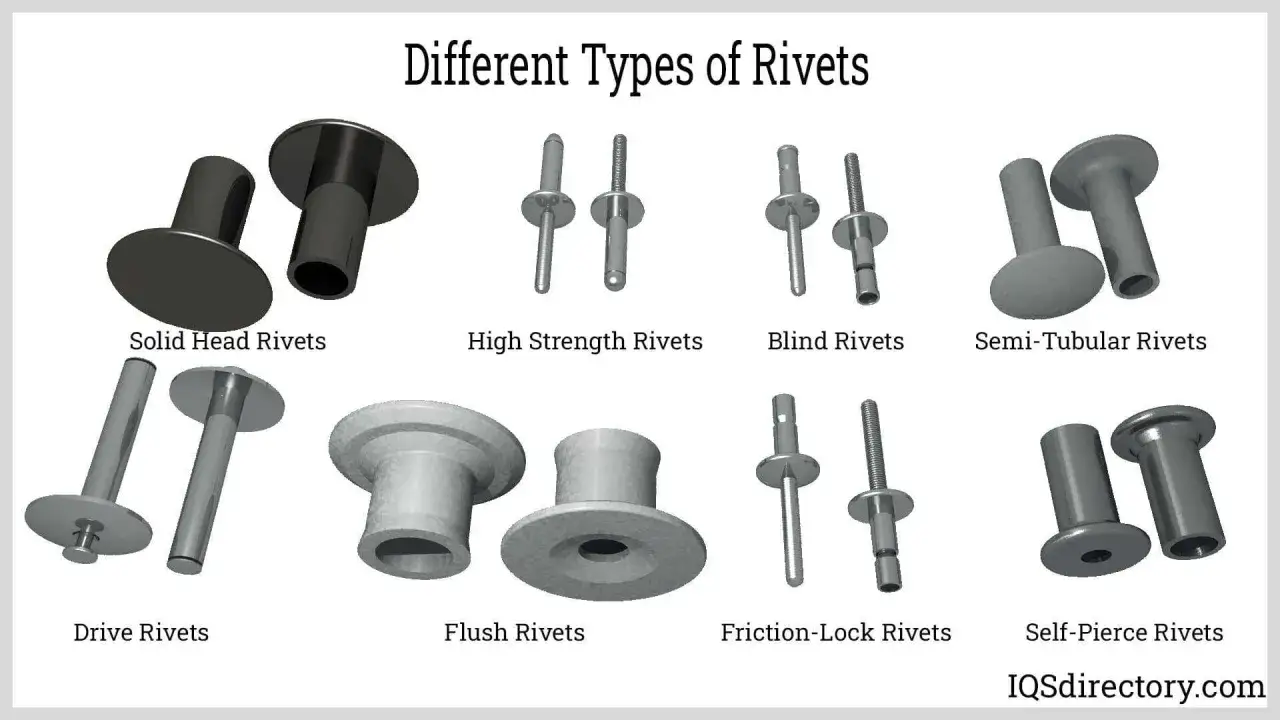
| Famiglia | Accesso necessario | Funzione principale |
|---|---|---|
| Rivetti pieni | Due lati | Giunzioni permanenti ad alta resistenza |
| Rivetti ciechi a strappo | Un solo lato | Assemblaggio rapido di lamiere e pannelli |
| Rivetti tubolari o semitubolari | Di norma due lati o attrezzatura dedicata | Materiali sottili, morbidi o piccoli componenti |
| Rivetti tubolari filettati | Un solo lato | Creazione di una filettatura portante |
| Rivetti autoperforanti | Processo automatizzato | Unione di lamiere e materiali diversi senza preforo |
Rivetti pieni, ciechi e strutturali a confronto
Rivetti pieni
Il rivetto pieno ha un gambo completamente compatto e viene deformato con una rivettatrice, una pressa o un sistema di battitura. È la soluzione che prenderei in considerazione quando servono resistenza al taglio, durata e comportamento prevedibile, per esempio in strutture metalliche, componenti industriali e alcune applicazioni aeronautiche.
Il limite è altrettanto chiaro. Servono accesso a entrambi i lati e un’operazione di montaggio più controllata rispetto a un rivetto cieco. Per questo non è sempre la scelta più pratica, soprattutto su scatolati chiusi o pannelli già installati.
Rivetti ciechi a strappo
I rivetti ciechi, spesso chiamati anche rivetti a strappo, si installano da un solo lato. L’utensile tira il mandrino e fa espandere il corpo sul retro della lamiera, rendendoli molto utili per carrozzeria, canalizzazioni, serramenti, contenitori e riparazioni.
La versione standard ha un’estremità aperta. Quella sigillata o chiusa protegge meglio dall’ingresso di acqua, aria e impurità, ma non va considerata automaticamente impermeabile in ogni situazione. La tenuta dipende anche dal foro, dalla superficie di appoggio e dal progetto complessivo del giunto.
Rivetti ciechi strutturali
Quando il collegamento deve sopportare carichi elevati o vibrazioni importanti, si utilizzano modelli strutturali con maggiore capacità di serraggio e mandrino trattenuto o bloccato nel rivetto. Sono indicati per applicazioni industriali e automobilistiche, ma richiedono dati tecnici verificabili.
Non userei mai un normale rivetto a strappo come sostituto improvvisato di un modello strutturale. Diametro, resistenza a trazione, resistenza al taglio e spessore serrabile devono essere compatibili con il carico reale.
Rivetti multigrip
I multigrip possono lavorare su un intervallo più ampio di spessori. Sono pratici quando la pila di lamiere varia durante la produzione, ma non significa che un solo modello sia adatto a qualsiasi spessore. Il campo di serraggio dichiarato resta il riferimento da rispettare.
Quando servono i rivetti tubolari e filettati
Rivetti tubolari e semitubolari
Il corpo di questi elementi è cavo, almeno in parte, e viene aperto o ribattuto durante l’assemblaggio. Richiedono meno forza rispetto a un rivetto pieno e trovano impiego in lamierini sottili, componenti elettrici, accessori, mobili, pelle e materiali relativamente morbidi.
La geometria semitubolare lascia una parte piena in fondo al gambo, mentre quella tubolare è più aperta. La scelta dipende dalla deformazione richiesta e dall’aspetto finale. In prodotti visibili, la forma della testa può contare quasi quanto la resistenza.
Rivetti tubolari filettati
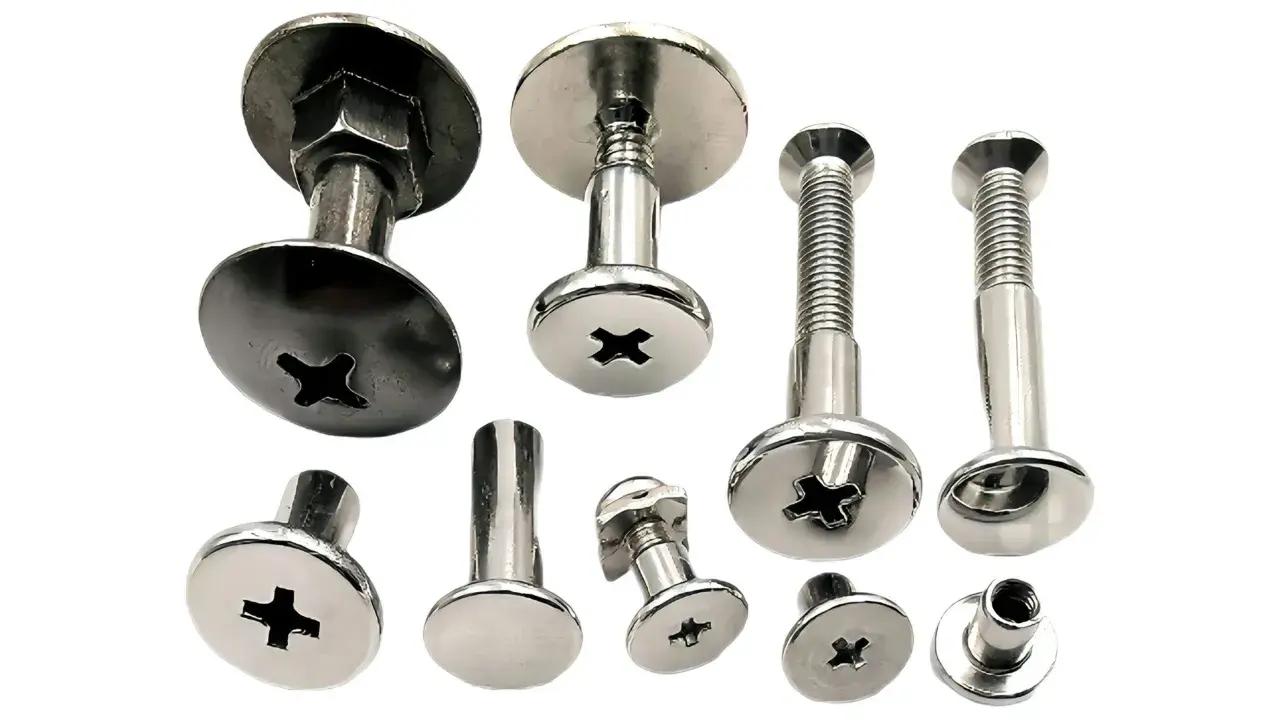
Il rivetto filettato, conosciuto anche come dado a rivetto o inserto filettato cieco, crea una filettatura interna in una lamiera o in un profilo cavo. È una soluzione efficace quando il materiale è troppo sottile per essere maschiato direttamente o quando il retro del pezzo non è accessibile.
Il vantaggio più concreto è che il componente fissato può essere avvitato e rimosso senza sostituire l’inserto. I modelli disponibili possono avere gambo tondo, zigrinato o esagonale. Il gambo zigrinato e quello esagonale aumentano la resistenza alla rotazione, un aspetto importante se la vite viene rimossa spesso.
Esistono versioni a testa piana, svasata, aperte e chiuse. In commercio si incontrano frequentemente filettature da M3 a M10, ma la disponibilità varia in base a materiale, lunghezza e produttore. Per una lamiera da 0,5 a 3 mm può servire un modello diverso rispetto a uno destinato a spessori da 3 a 6 mm.
Rivetti autoperforanti
I rivetti autoperforanti penetrano gli strati di materiale senza un preforo tradizionale. Sono usati soprattutto in linee automatizzate, per esempio nell’automotive, dove possono unire acciaio, alluminio e materiali compositi con cicli rapidi.
Non li considero una soluzione da scegliere solo perché eliminano la foratura. Servono pressa, matrice e parametri corretti, oltre a una verifica della sezione residua e della qualità del giunto. Il processo è molto efficiente in produzione, ma raramente conveniente per una riparazione occasionale.
Materiale, testa e dimensioni fanno la differenza
Il materiale del rivetto deve essere compatibile con quello delle parti unite. Alluminio e rame sono leggeri e facili da deformare, mentre acciaio e acciaio inox offrono maggiore resistenza meccanica o alla corrosione. In ambienti umidi o salini, gli inox A2 e A4 possono essere preferibili, ma la scelta va rapportata anche al materiale della lamiera.
Quando metalli diversi restano a contatto in presenza di umidità, può comparire corrosione galvanica. Per ridurre il rischio si valutano rivestimenti, rondelle isolanti, sigillanti e materiali compatibili. Scegliere semplicemente il rivetto più resistente può peggiorare il problema se danneggia o corrode il componente più debole.
La forma della testa
La testa piana o flangiata offre un’ampia superficie di appoggio e distribuisce meglio la pressione sulla lamiera. È spesso la scelta più robusta per pannelli e giunti sottoposti a vibrazioni.
La testa svasata permette di ottenere una superficie quasi a filo, utile quando il rivetto non deve interferire con un altro componente. Richiede però una svasatura corretta. Se è troppo profonda, si riduce lo spessore resistente della lamiera; se è insufficiente, la testa resta sporgente.
Leggi anche: Guide telescopiche - Scegli quelle giuste per ogni progetto
Il campo di serraggio
Il campo di serraggio indica lo spessore complessivo dei materiali che il rivetto può unire. È uno dei dati più trascurati e, secondo la mia esperienza, anche uno dei più decisivi. Un rivetto troppo corto non forma correttamente la controtesta, mentre uno troppo lungo può lasciare una deformazione irregolare o una parte sporgente eccessiva.
Prima di ordinare, misuro lo spessore reale della pila, compresi vernici, guarnizioni e rondelle. Poi verifico la tabella del produttore, il diametro del foro e la lunghezza utile. Non basta confrontare soltanto il diametro nominale.
Come scegliere e installare il modello corretto
Io seguo una sequenza semplice, perché evita di partire dal rivetto disponibile in cassetta e cercare dopo un’applicazione adatta.
- Definire il tipo di giunto. Stabilire se deve essere permanente, smontabile, sigillato o resistente a carichi elevati.
- Controllare l’accessibilità. Se il retro non è raggiungibile, orientarsi su un cieco o su un inserto filettato.
- Misurare gli spessori. Sommare tutte le parti da unire e confrontare il risultato con il campo di serraggio.
- Verificare il materiale. Considerare resistenza, corrosione, temperatura e possibile contatto tra metalli diversi.
- Preparare il foro. Il diametro deve rispettare la specifica; dopo la foratura conviene eliminare bave e trucioli.
- Controllare la posa. La testa deve appoggiare correttamente e la deformazione deve essere uniforme, senza schiacciare la lamiera.
Gli errori più frequenti sono il foro troppo grande, il serraggio fuori intervallo e l’uso di un inserto filettato in una lamiera che non può sopportare il carico della vite. Anche una rivettatrice non adatta può produrre un giunto apparentemente corretto ma debole.
Per giunti strutturali, sottoposti a pressione o destinati a contenere fluidi, servono prove e specifiche di progetto. In questi casi non mi affiderei alla sola esperienza manuale: la scheda tecnica deve indicare carichi, campo di serraggio, utensile e condizioni d’impiego.
| Esigenza | Soluzione da valutare | Limite principale |
|---|---|---|
| Massima resistenza con accesso su due lati | Rivetto pieno | Montaggio più lento e meno pratico |
| Montaggio da un solo lato | Rivetto cieco | La resistenza varia molto tra i modelli |
| Filettatura su lamiera sottile | Rivetto tubolare filettato | Richiede foro e utensile adeguati |
| Produzione automatizzata di materiali diversi | Rivetto autoperforante | Investimento e parametri di processo più complessi |
Una regola pratica per non sbagliare la scelta
Se il collegamento deve restare definitivo e posso raggiungere entrambi i lati, parto dal rivetto pieno o da un modello strutturale equivalente. Se lavoro su uno scatolato chiuso, scelgo un rivetto cieco; se invece prevedo manutenzione e rimozioni, preferisco un inserto filettato.
La decisione finale nasce dall’incrocio di accesso, spessore, carico, ambiente e frequenza di smontaggio. Quando questi cinque dati sono chiari, la forma del rivetto diventa una conseguenza tecnica e non una scelta casuale.