Quando una macchina deve avviarsi, fermarsi, contare pezzi o reagire a un sensore, dietro quelle decisioni c’è spesso un PLC. Capire il significato di questo acronimo aiuta a leggere meglio gli schemi elettrici e a distinguere il semplice controllo sequenziale dalle funzioni più avanzate dell’automazione industriale.
La risposta essenziale sul controllore programmabile
- PLC significa Programmable Logic Controller, cioè controllore logico programmabile.
- Riceve segnali da sensori e pulsanti, elabora il programma e comanda attuatori e macchinari.
- Il suo funzionamento si basa su un ciclo ripetuto di lettura, elaborazione e aggiornamento delle uscite.
- Può gestire segnali digitali e analogici, comunicazioni industriali, allarmi e sequenze produttive.
- Non sostituisce sempre un CNC, un robot controller o un sistema di sicurezza dedicato: la scelta dipende dal processo.
Che cosa significa PLC e perché è importante nell’automazione
PLC è l’acronimo inglese di Programmable Logic Controller. In italiano si parla di controllore logico programmabile, un dispositivo elettronico progettato per controllare macchine, impianti e processi industriali.
A differenza di un computer da ufficio, il PLC è costruito per lavorare in ambienti difficili, con vibrazioni, disturbi elettrici, variazioni di temperatura e funzionamento continuo. La sua funzione non è semplicemente eseguire calcoli, ma prendere decisioni affidabili in base agli ingressi ricevuti.
Un esempio semplice è una linea di lavorazione meccanica. Un sensore rileva la presenza del pezzo, il PLC controlla che il riparo sia chiuso, avvia il ciclo, attende il segnale di fine lavorazione e infine comanda lo scarico. Tutto avviene secondo una logica definita nel programma, con tempi e condizioni verificabili.
Come funziona un PLC nella pratica
Il funzionamento segue generalmente un ciclo chiamato ciclo di scansione. Il controllore legge lo stato degli ingressi, esegue le istruzioni del programma e aggiorna le uscite. Questo processo si ripete in modo molto rapido e continuo.
- Lettura degli ingressi: il PLC acquisisce i segnali provenienti da sensori, pulsanti, finecorsa, encoder o strumenti di misura.
- Elaborazione del programma: la CPU verifica condizioni, timer, contatori e sequenze operative.
- Aggiornamento delle uscite: il controllore invia comandi a motori, elettrovalvole, lampade, relè e altri attuatori.
- Diagnostica e comunicazione: il sistema controlla eventuali anomalie e scambia dati con pannelli HMI, inverter, robot o sistemi SCADA.
Immaginiamo un nastro trasportatore. Quando un sensore rileva un componente, il PLC può arrestare il nastro, verificare la posizione corretta e autorizzare una pressa a lavorare. Se il sensore non conferma la posizione entro il tempo previsto, il programma può bloccare il ciclo e generare un allarme.
Questo meccanismo spiega perché un PLC è così utile nelle lavorazioni di precisione. La macchina non si limita a eseguire un comando, ma controlla continuamente che le condizioni siano rispettate. Naturalmente, la precisione finale dipende anche da sensori, cablaggio, attuatori e qualità della programmazione.
Da quali parti è composto un controllore logico programmabile
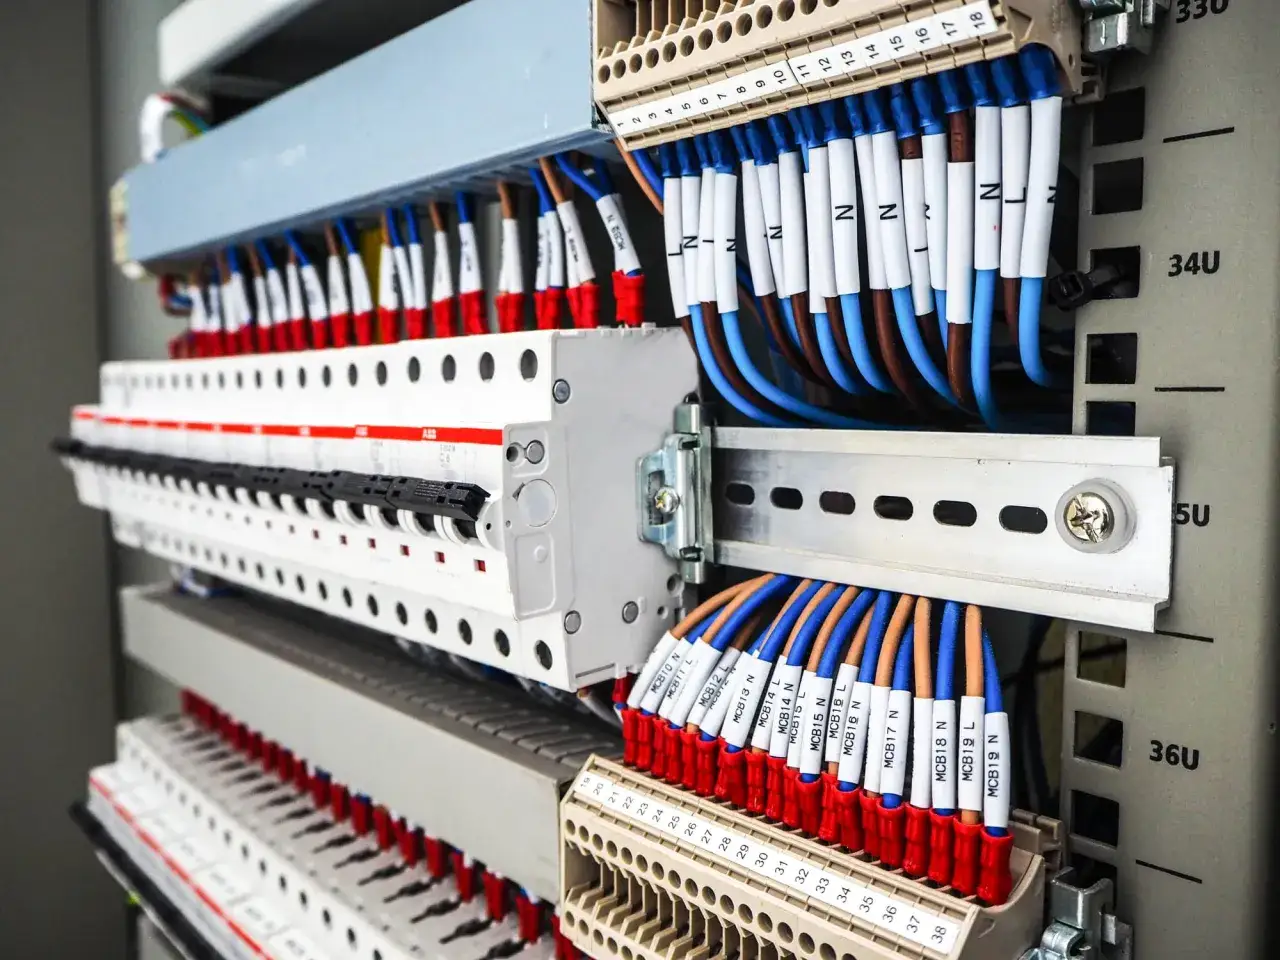
Un PLC può essere compatto, con tutti gli elementi integrati, oppure modulare, con componenti separati montati su guida DIN. La struttura cambia in base alla potenza richiesta, ma alcuni elementi ricorrono quasi sempre.
| Componente | Funzione |
|---|---|
| Alimentatore | Fornisce l’energia necessaria al controllore e ai moduli collegati. |
| CPU | Esegue il programma e coordina tutte le operazioni logiche. |
| Memoria | Conserva il programma, i parametri e i dati di processo. |
| Ingressi digitali | Acquisiscono segnali binari, come acceso/spento o aperto/chiuso. |
| Ingressi analogici | Leggono valori variabili, per esempio pressione, temperatura o posizione. |
| Uscite digitali | Attivano dispositivi come elettrovalvole, relè e segnalatori. |
| Uscite analogiche | Inviano comandi proporzionali a inverter, valvole o regolatori. |
| Porte di comunicazione | Collegano il PLC a HMI, inverter, robot, moduli remoti e reti industriali. |
Nei sistemi industriali sono comuni i segnali a 24 V in corrente continua per gli ingressi e le uscite digitali. Per le grandezze analogiche si incontrano spesso standard come 4-20 mA e 0-10 V. La scelta non è un dettaglio secondario: un segnale incompatibile o cablato male può produrre misure errate e arresti difficili da diagnosticare.
Nei quadri più articolati gli ingressi e le uscite possono essere distribuiti vicino alla macchina tramite moduli remoti. In questo modo si riduce il cablaggio, ma aumenta l’importanza della rete di comunicazione e della diagnosi dei collegamenti.
Quali applicazioni può gestire un PLC
Il controllore programmabile è adatto soprattutto quando il processo richiede sequenze ripetibili, interblocchi e reazioni rapide agli eventi. Lo si trova nelle linee di produzione, negli impianti di confezionamento, nei sistemi di movimentazione e nelle macchine utensili.
Macchine per la lavorazione meccanica
In una macchina per lavorazioni di precisione, il PLC può controllare il caricamento del pezzo, la chiusura dei ripari, la lubrificazione, il consenso al ciclo e l’espulsione del componente lavorato. Se è presente un CNC, quest’ultimo gestisce normalmente il percorso dell’utensile, mentre il PLC coordina numerose funzioni ausiliarie e di sicurezza della macchina.
Linee di assemblaggio e movimentazione
Su un trasportatore il PLC sincronizza motori, cilindri pneumatici, sensori e stazioni operative. Il vantaggio principale è la possibilità di modificare la sequenza tramite software senza ricostruire interamente la logica elettrica. Questa flessibilità diventa preziosa quando cambiano formato, tempi ciclo o disposizione della linea.
Leggi anche: Componenti PLC: Guida pratica alla scelta giusta
Impianti e controllo di processo
Nei sistemi per acqua, energia, trattamento dell’aria o dosaggio di fluidi, il PLC può leggere temperature, portate e pressioni e regolare pompe, valvole e ventilatori. In questi casi il controllo non è solo binario, ma comprende anche regolazioni analogiche e gestione degli allarmi.
Il PLC non è però la risposta universale. Per un controllo di movimento estremamente sofisticato può servire un motion controller; per una grande raffineria può essere più indicato un DCS; per una funzione di sicurezza critica occorre un sistema safety progettato e certificato per quello scopo.
Come si programma un PLC
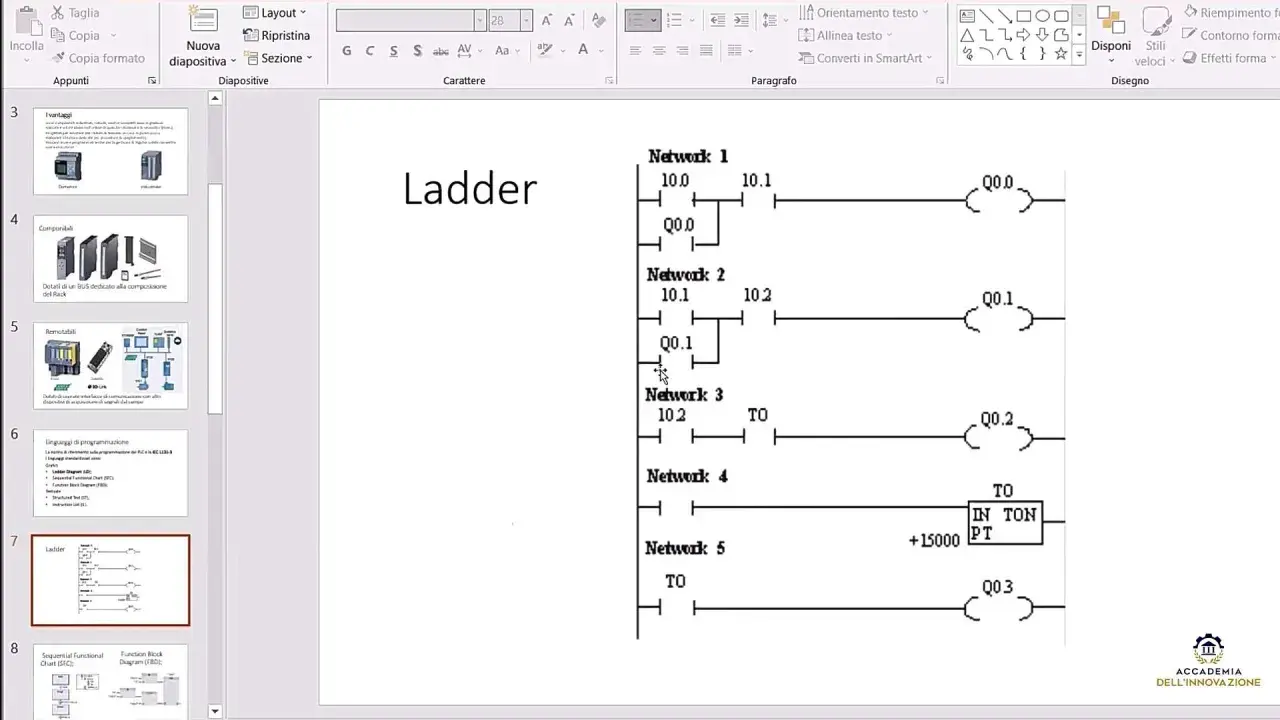
La programmazione segue linguaggi definiti dalla norma IEC 61131-3. Il più conosciuto è il Ladder Diagram, spesso chiamato anche schema a contatti, perché ricorda la logica dei relè e risulta immediato per chi proviene dall’elettrotecnica.
- LD o Ladder: utile per contatti, bobine, interblocchi e sequenze semplici.
- FBD: rappresenta il programma attraverso blocchi funzionali collegati tra loro.
- ST o Structured Text: linguaggio testuale adatto a calcoli, condizioni complesse e gestione dei dati.
- SFC: descrive il processo come una sequenza di passi e transizioni.
Nella mia esperienza, il linguaggio conta meno della qualità dell’architettura. Un programma breve ma disordinato può essere più difficile da manutenere di uno più articolato, purché abbia nomi chiari, commenti utili, gestione degli errori e una sequenza facilmente leggibile.
Un buon progetto dovrebbe prevedere almeno la separazione tra logica automatica, comandi manuali, allarmi e diagnostica. È anche importante documentare ingressi, uscite, timer e condizioni di arresto. Quando la macchina si ferma durante un turno produttivo, trovare rapidamente la causa vale spesso più di qualche ora risparmiata in fase di sviluppo.
Come scegliere il PLC adatto a una macchina
La scelta non dovrebbe partire dal marchio, ma dai requisiti reali dell’impianto. Prima di valutare un modello bisogna sapere quanti segnali servono oggi, quanti potrebbero servire domani e quali dispositivi dovranno comunicare con il controllore.
- Numero e tipo di I/O: ingressi e uscite digitali, analogiche, veloci o speciali.
- Tempo di risposta: fondamentale per conteggi rapidi, posizionamenti e sincronizzazioni.
- Comunicazioni: protocolli e porte necessari per HMI, inverter, robot e sistemi superiori.
- Espandibilità: possibilità di aggiungere moduli senza sostituire l’intero sistema.
- Ambiente di lavoro: temperatura, polvere, vibrazioni, umidità e disturbi elettromagnetici.
- Manutenzione: disponibilità di ricambi, software, documentazione e personale formato.
Un PLC compatto è spesso sufficiente per una macchina con pochi segnali e una sequenza definita. Un sistema modulare conviene quando il numero di I/O può crescere o quando servono funzioni specialistiche. Scegliere un modello sovradimensionato non rende automaticamente l’impianto migliore: può aumentare costi, complessità e dipendenza da competenze difficili da reperire.
La sicurezza merita un discorso separato. Un arresto di emergenza non dovrebbe essere affidato soltanto alla logica standard del PLC, salvo che il dispositivo e il progetto siano specificamente certificati per funzioni safety. Servono analisi dei rischi, componenti appropriati e verifiche conformi alle norme applicabili alla macchina.
Il criterio pratico per capire davvero il ruolo del PLC
Per ricordare il significato di PLC, penso a un coordinatore digitale della macchina. Non produce da solo il movimento e non misura ogni grandezza direttamente, ma raccoglie informazioni, applica regole e ordina agli attuatori cosa fare.
La qualità dell’automazione dipende dall’insieme: sensori affidabili, cablaggio corretto, programma leggibile e diagnosi efficace. Un PLC potente non può compensare un trasduttore inadatto o una sequenza progettata senza considerare gli arresti, i tempi morti e le condizioni anomale.
Quando si valuta una macchina o una linea, la domanda più utile non è soltanto quale PLC sia installato. Conviene capire quali segnali gestisce, come comunica, cosa succede in caso di guasto e quanto facilmente un tecnico può intervenire. È lì che si vede la differenza tra un’automazione che funziona sulla carta e un impianto davvero affidabile.